2026.10.09
 Bransjeinformasjon
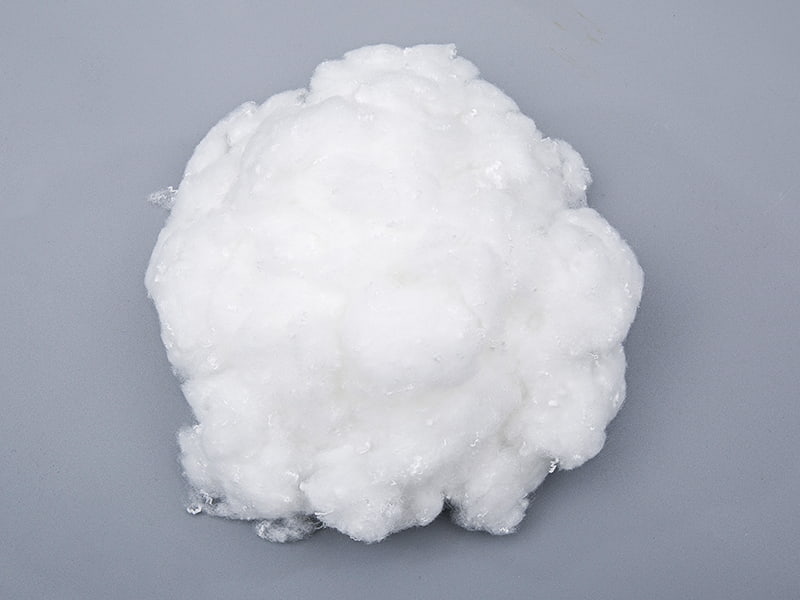
Spinnerier, ikke-vevde omformere og fyllingsprodusenter stiller det samme spørsmålet: kan deler av etterspørselen etter jomfruelig polyester dekkes av et materiale som koster mindre å skaffe, bærer en troverdig bærekrafthistorie og fortsatt kjører problemfritt på eksisterende utstyr? I økende grad peker svaret på resirkulere polyesterfiber , en stapelfiber produsert fra forbrukerflasker og industriavfall av polyester. For noen år siden ble det behandlet som et nisjealternativ. I dag sammenligner kjøpere det direkte med jomfruelige karakterer på pris, konsistens og dokumentasjon.
Gapet mellom en god resirkulert fiber og en dårlig er stor, og den er sjelden synlig på et produktark alene. Råstoffsortering, smeltefiltrering, trekkbetingelser og ferdigolje former alt hvordan fiberen oppfører seg på en kardemaskin eller inne i en ferdig pute. Denne guiden går gjennom materialet fra råkilde til innkjøpsordre, slik at tekniske team og innkjøpspersonale kan stille skarpere spørsmål før de forplikter seg til volum.
Resirkulert polyester starter med avfall som allerede inneholder en polymerkjede som er egnet for smeltebehandling. Tre strømmer dominerer markedet, og hver gir forskjellige nivåer av renslighet, fargeensartethet og sporbarhet. I handelsdiskusjoner kalles det ferdige materialet ofte rPET-fiber, men innkjøpsbeslutningene bak det betyr mye mer enn etiketten.
Klare og fargede drikkeflasker samlet inn gjennom husholdningsresirkuleringssystemer utgjør den største kilden. De blir sortert etter farge, strippet for etiketter og korker, malt til flak og vasket. Kvalitet avhenger sterkt av innsamlings- og sorteringsdisiplin, så pålitelige leverandører dokumenterer innkommende materialspesifikasjoner og avviser partier som faller utenfor deres grenser.
Avskjæringer, oppstartsgarn og avviste partier fra fiber- og tekstilanlegg er renere og mer ensartet enn flaskeflak. Fordi polymerhistorien er kjent, gir denne strømmen vanligvis den mest konsistente fiberen. Ulempen er begrenset volum, noe som gjør det dyrere og mindre tilgjengelig for store bestillinger.
Spin-line-avfall, filmavskjær og andre industrielle rester utgjør en tredje strøm. Forurensningsnivåene varierer betydelig mellom kilder, så disse materialene trenger nøye forbehandling, fargescreening og testing før de kan omdannes til fiber som oppfyller en stabil spesifikasjon.
De fleste resirkulerte polyesterfiber på markedet produseres ved mekanisk resirkulering etterfulgt av smeltespinning. Ruten er enklere og generelt mindre energikrevende enn kjemisk depolymerisering, som er en grunn til at den dominerer strømforsyningen. Hvert trinn har en direkte effekt på eiendommene som kjøpere måler senere.
Prosesskontroll er viktig i hvert trinn. Flak som holder på fuktigheten kan degradere polymeren under ekstrudering, noe som reduserer styrken. Dårlig filtrering etterlater flekker som viser seg som defekter i farget stoff. Nøye tegningsinnstillinger avgjør om fiberen bærer nok forlengelse til å overleve karding uten overdreven brudd.
Den vanligste innvendingen er ytelse. Moderne mekanisk resirkulering, kombinert med disiplinert sortering og smeltefiltrering, produserer fiber som oppfører seg veldig nært til jomfruelig materiale i de fleste sluttbruk. Forskjellene som gjenstår er vanligvis håndterbare gjennom prosessjusteringer snarere enn gjennom kompromisser på sluttproduktet.
| Eiendom | Resirkuler polyesterfiber | Virgin polyesterfiber |
|---|---|---|
| Strekkstyrke | Sammenlignbar i standardkarakterer | Referansekarakter |
| Spinnbarhet | Godt med rent, jevnt fôr | Utmerket på tvers av innstillinger |
| Fargingsadferd | Tilsvarende, med nyansevariasjon knyttet til råstoff | Svært forutsigbar |
| Fuktighet gjenvinnes | Veldig lav, nær jomfru | Veldig lavt |
| Ensartet overflate | Avhenger av sorteringskvalitet | Veldig ensartet |
| Kostnadsstabilitet | Knyttet til renovasjonsvolumer | Koblet til råvaremarkeder |
| Miljøprofil | Lavere energibehov i mange studier | Høyere oppstrøms påvirkning |
Livssyklusstudier rapporterer vanligvis lavere energibehov for mekanisk resirkulert polyester enn for jomfruproduksjon. De faktiske besparelsene avhenger av energimiks, transportavstander og prosesseffektivitet ved hvert anlegg. Kjøpere bør be om leverandørspesifikke data i stedet for å stole på generiske tall som kanskje ikke gjenspeiler deres forsyningskjede.
Applikasjonstilpasning er den virkelige testen av enhver fiber. De følgende avsnittene beskriver hvor resirkulert stapelfiber er mest brukt og hva kjøpere i hver sektor vanligvis ser etter.
Ringspinning, åpen spinning og luftstrålespinning aksepterer alle resirkulert polyesterfiber når kuttelengde, krymping og finhet samsvarer med maskininnstillingene. Blandinger med bomull eller viskose er vanlige, med forhold valgt for å balansere kostnad mot håndfølelse og garnstyrke. En prøveversjon på én produksjonslinje før full adopsjon er den mest pålitelige måten å bekrefte kompatibilitet.
Kardede og luftlagte nonwovens bruker resirkulert stapelfiber til filtreringsmedier, isolasjonsvatt, geotekstiler og kluter. Her betyr jevn lengde og lavt støvinnhold mer enn glans. Fiber som er for grove reduserer vev-ensartetheten, mens for mye finstoff kan tette til limingsutstyr.
Puter, dyner og trekk er avhengig av spenst, loft og vaskbarhet. Hule tverrsnitt gir bedre loft per gram, og krympestabilitet avgjør om fyllet holder formen etter gjentatt kompresjon og vask. Kjøpere i denne sektoren ber ofte om spesifikke returtester under prøvetaking.
Akustisk polstring, teppeunderlag og headliner-underlag bruker resirkulert fiber der lydabsorpsjon og dimensjonsstabilitet er prioritert. Leverandører i dette segmentet trenger vanligvis strengere batchdokumentasjon og utslippsrelaterte tester, så tidlig tilpasning til kravene sparer tid senere.
Et sertifikat er bare så nyttig som omfanget. Det kan gjelde for selve fiberen, til et enkelt produksjonssted, eller bare for visse prosesstrinn. Kjøpere bør bekrefte tre ting: hvilke fasiliteter som dekkes, hvilke produkter som er oppført og når sertifikatet utløper. Et sertifikat som er gyldig for fabrikken, men ikke for den spesifikke produktkvaliteten, gir liten beskyttelse.
Denne standarden verifiserer resirkulert innhold og sporer materiale gjennom forsyningskjeden, fra innkommende råmateriale til ferdig fiber. Det dekker også sosial og miljømessig ledelse på produksjonsstedet. For at resirkulerte påstander skal holde stand, bør kjøpere forvente transaksjonssertifikater som kobler hver forsendelse tilbake til sertifisert inngangsmateriale.
Denne etiketten tester ferdige tekstilprodukter for en definert liste over skadelige stoffer. Den er produktorientert, så den indikerer om en spesifikk fiberkvalitet eller artikkel har bestått testing på et gitt tidspunkt. Kjøpere bør sjekke hvilken produktklasse og testdato sertifikatet viser til, siden resultatene ikke automatisk overføres til andre karakterer.
Denne standarden sertifiserer et kvalitetsstyringssystem i stedet for et produkt. Den viser at en produsent dokumenterer prosessene sine, kontrollerer avvikende utdata og vurderer ytelsen. Det er en nyttig indikator på prosessdisiplin, men den erstatter ikke testing på produktnivå.
En presis spesifikasjon forhindrer de fleste innkjøpstvister. Tabellen nedenfor oppsummerer parameterne som vises på nesten hvert tilbud og den praktiske effekten av hvert valg på produksjonslinjen og det ferdige produktet.
| Parameter | Typisk rekkevidde | Praktisk effekt |
|---|---|---|
| Denier | 1,4D til 15D | Finere fiberdresser spinning, grovere fiberdresser fylling |
| Kutt lengde | 32 mm til 64 mm | Kortere lengder passer systemer med korte stifter, lengre lengder passer systemer av ulltype |
| Luster | Halvmatt eller lyst | Halvmatte skjuler mindre overflatevariasjoner i fargede varer |
| Tverrsnitt | Solid, hul eller multi-hul | Hule strukturer hever loft og isolasjon per vektenhet |
| Farge | Naturlig off-white eller farget til et fargekort | Farget fiber fjerner et fargetrinn fra prosessen |
Denier og kuttlengde bør settes sammen, fordi en fiber som er fin, men veldig kort, kan gi en annen vev- eller garnstruktur enn en med samme denier og lengre kutt. Når du er usikker, oppgi målproduktet, maskintypen og ytelseskravet, og be leverandøren om å anbefale en startkarakter.
Prisen er formet av råstofftilgjengelighet, spesifikasjonskompleksitet, fargekrav og sertifiseringsomfang. Prisene på resirkulert fiber beveger seg med avfallsinnsamlingsvolumer og nye markedssykluser, så kjøpere som planlegger over et helt år får vanligvis mer stabile vilkår enn de som kjøper reaktivt.
Produksjonsskrot koster mer, men kommer renere, mens flaskeflak gir volum til lavere pris med større variasjon.
Egendefinerte denier, kuttet lengde eller fargede farger legger til oppsettstrinn og øker ofte minimumsbestillingen.
Bredere sertifiseringsomfang og batchdokumentasjon har administrative kostnader som gjenspeiles i tilbudet.
Mange leverandører setter minimumskrav for standardkvaliteter i området ett til flere tonn per farge, mens tilpassede farger og spesifikasjoner vanligvis krever større serier for å rettferdiggjøre fargeprøver og bytte. Spør om minimum gjelder per farge, per klasse eller per forsendelse, siden dette endrer den reelle kostnaden for en prøvebestilling.
Prøver for standardspesifikasjoner tar ofte omtrent en til to uker. Tilpasset fargetilpasning krever ytterligere fargeprøver, og sertifikatavhengige partier kan trenge dokumentasjonsgjennomgang før utsendelse. Å bygge disse periodene inn i utviklingsplanen din forhindrer forsinkelser på stadiet der produksjonen allerede er forpliktet.
De fleste kvalitetsproblemer med resirkulert fiber er forutsigbare og kan fanges opp tidlig. En strukturert innkommende inspeksjon, kombinert med en kort produksjonsprøve, avslører vanligvis om et parti vil oppføre seg konsistent over hele ordren.
Behandle det første produksjonspartiet som et valideringstrinn. Hold oppbevarte prøver fra hver forsendelse slik at enhver fremtidig reklamasjon kan spores tilbake til en spesifikk batch, og avtal akseptasjonskriterier skriftlig før bestillingen legges inn.
I de fleste standardapplikasjoner fungerer den veldig nær nyfiber, spesielt når råstoffet er godt sortert og prosesskontrollen er streng. Forskjeller i fargingens ensartethet og overflatekonsistens kan forekomme, så en prøveforsøk på eget utstyr er den mest pålitelige kontrollen.
Be om et standardsertifikat for resirkulert innhold med transaksjonsregistreringer, et produktorientert testsertifikat for skadelige stoffer der sluttmarkedet krever det, og et kvalitetsstyringssertifikat. Bekreft hver enkelt i utstederdatabasen og bekreft at de dekkede nettstedene og produktkvalitetene samsvarer med bestillingen din.
Start med maskintype og ferdig produkt. Finere denier passer vanligvis til spinning og fine nonwovens, mens grovere denier passer til fylling og strukturelle applikasjoner. Be leverandøren om en anbefaling basert på ytelsesmålene dine, og bekreft det deretter med en prøveperiode.
Standardkarakterer kommer ofte innen én til to uker. Egendefinerte farger, uvanlige kuttlengder eller sertifikatgjennomganger kan legge til tid, så inkluder disse mulighetene i utviklingsplanen din og be om en estimert dato når du sender inn forespørselen.
Prisene avhenger av råstoffstrømmen, spesifikasjonen og markedsforholdene på kjøpstidspunktet. Resirkulert fiber kan være konkurransedyktig, men sammenligninger bør gjøres på et levert, spesifikasjonsmatchet grunnlag i stedet for på overskriftspriser alene.
Ta med denier, kuttelengde, glans, tverrsnitt, farge, nødvendige sertifiseringer, forventet årlig volum, leveringssted og maskintype. Tydelig informasjon gjør at leverandøren kan gi nøyaktige tilbud og reduserer antall revisjonsrunder før en bestilling bekreftes.
Emon Technology er villig til å oppriktig slå seg sammen med deg, samarbeide om vinn-vinn-resultater og skape glans sammen!
Tel: +86-512-63679088
Email: [email protected]
[email protected]
[email protected]
[email protected]
[email protected]
Add:Sør for 318 National Highway, Miaotou Village, Meiyan, Wujiang, Jiangsu
Copyright © Suzhou Emon New Material Technology Co., Ltd. All rights reserved.