2026.11.13
 Bransjeinformasjon
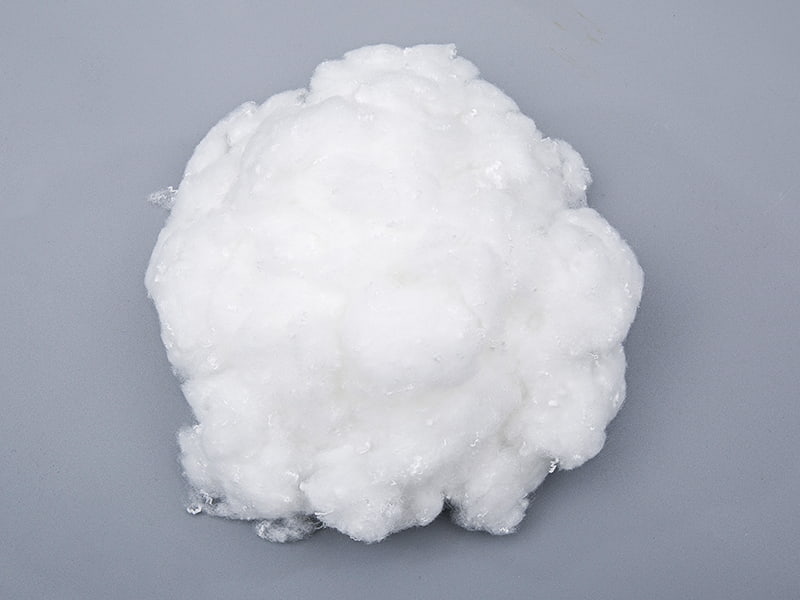
Ingeniører og innkjøpsteam som forsker polyester stapelfiber prøver vanligvis å løse et praktisk problem: hvordan få et garn eller ikke-vevd vev som yter pålitelig til en forutsigbar pris. Stapelfiber kuttes i definerte lengder, åpnes, blandes og spunnes eller formes til en bane, noe som gir produsentene kontroll over blandingsforhold, garnhårighet, bulk og håndtak. Kontinuerlige filamentgarn gir glatthet, men stapelfiber gir fleksibilitet, og den fleksibiliteten forklarer hvorfor det har blitt et ryggradsmateriale på tvers av strikkede, vevde og ikke-vevde linjer.
Polyester er verdsatt fordi det kombinerer dimensjonsstabilitet, god gjenvinning, hurtig tørking og et bredt behandlingsvindu. Den kan blandes med bomull, viskose, ull eller andre syntetiske stoffer, og den fungerer godt på moderne ring-, rotor- og luftstrålesystemer. Resultatet er et materiale som dukker opp i alt fra hverdagsklær til fyll, hygiene og industriservietter.
Produksjonen starter med en polymersmelte som ekstruderes gjennom en spinnedyse, avkjøles og trekkes. Tegning justerer polymerkjedene langs fiberaksen, noe som øker styrken og reduserer forlengelsen. Varmeinnstilling låser deretter dimensjonene på plass slik at fiberen ikke krymper uforutsigbart under senere behandling. Crimp introduseres mekanisk, og det kontinuerlige slepet kuttes til slutt til mållengden.
Hvert trinn etterlater et fingeravtrykk på den ferdige fiberen. Trekkforholdet påvirker fasthet, varmeinnstilling kontrollerer dimensjonsstabiliteten, og krympefrekvensen påvirker sterkt hvordan fiberen oppfører seg ved karding og hvordan det resulterende garnet føles.
Finhet uttrykkes vanligvis som denier, den lineære tettheten til et enkelt filament. Finere deniere gir mykere og mer drapere stoffer, mens grovere deniers gir stivere strukturer med mer bulk. Kuttlengde og krymping må da tilpasses spinnesystemet, fordi en fiber som passer til en kamgarnlinje kan forårsake problemer på en kortstiftet ringramme.
| Kuttlengdeområde | Typisk spinningsystem | Typisk sluttbruk |
|---|---|---|
| 32 til 51 mm | Kortstiftet ring som spinner | Strikkede og vevde stoffer |
| 51 til 64 mm | Ring eller rotor som spinner | Blandet garn av bomull og polyester |
| 64 til 76 mm | Ull-type eller kamgarnsystemer | Passende og kamgarnblandinger |
| Over 76 mm | Spesialitet og tunge garn linjer | Teppegarn og tunge strukturer |
Disse områdene er generell veiledning i stedet for faste regler. Faktisk valg bør bekreftes med prøvekjøringer på den spesifikke maskinen, fordi rulleinnstillinger, kortbekledning og fuktighet forskyver det optimale vinduet.
Runde fibre har lenge fungert som basislinjen, men formede tverrsnitt endrer hvordan en fiber samhandler med væske og luft. Riller, fliker eller hule kanaler øker overflatearealet per vektenhet og skaper kapillære baner langs lengden av hvert filament. Når disse fibrene settes sammen til garn og stoff, blir kanalene mellom dem baner for å flytte fuktighet bort fra huden.
Fuktighetsfordelen kommer fra tre effekter som virker sammen:
Ytelsen avhenger sterkt av konstruksjonen. Et tett vridd, tett garn kan lukke kanalene, så fordelen er mest synlig i enkel jerseystrikk og lett vevd vev eller twill. Tunge stoffer med høye dekkfaktorer kan vise en mindre forskjell, og etterbehandlingskjemikalier kan enten forsterke eller undertrykke fukttransporten, og derfor er laboratorietester på ferdigvarer mer informative enn fiberdata alene.
Typisk finhet spenner over stiftekvaliteter
Felles kuttlengdeområde for spinning
Styrken beholdes etter fuktighetseksponering
| Eiendom | Hva det påvirker | Hva skal sjekkes |
|---|---|---|
| Finhet (denier) | Mykhet, drapering og stoffvekt | Spesifikasjonsark og krysssjekk ved prøvemåling |
| Kutt lengde | Spinnbarhet og garnjevnhet | Lengdefordelingsrapport |
| Krympenivå | Bulk, samhold og kardingsadferd | Krympefrekvens per lengdeenhet |
| Utholdenhet | Garnbrudd og holdbarhet | Laboratorietesting på hvert innkommende parti |
| Fargbarhet | Ensartet farge og nyanseomfang | Fargeprøve ved å bruke den tiltenkte prosessen |
| Fukttransport | Komfort og tørkehastighet | Transportprøve på ferdig stoff |
En vanlig feil er å sammenligne fiber kun etter pris per kilo. To partier med identisk nominell denier kan oppføre seg svært forskjellig hvis lengdefordelingen eller krympekonsistensen varierer. Å spørre om distribusjonsdata og variasjonsområder fra parti til parti avslører vanligvis mer om behandlingsrisiko enn en enkelt gjennomsnittsverdi.
Fiberkvalitet omsettes bare til produktkvalitet hvis prosessen bevarer den. Flyten nedenfor viser en forenklet sekvens fra polymer til kuttet stift, hvor hvert trinn kan introdusere eller fjerne variasjon.
Balleåpning og blanding bør sikte på jevn blanding før fibre når kortet. Fibre som er veldig fine eller sterkt krympede har en tendens til å skape neps og statisk ladning hvis luftfuktigheten i rommet faller for lavt. Mange møller holder relativ fuktighet i et moderat bånd og overvåker den kontinuerlig, fordi elektrostatisk oppførsel kan endre seg merkbart i løpet av et enkelt skift.
Tegningsrammer er der jevnhet etableres eller tapes. Uregelmessighet i splinten på dette stadiet har en tendens til å vises senere som garntallvariasjon og tynne steder. Å opprettholde konsistente valseinnstillinger og kontrollere skjærvekten med faste intervaller er langt mer effektivt enn å korrigere problemer på viklingsstadiet.
Resirkulert polyester har flyttet fra et nisjealternativ til et mainstream-betraktning for mange spinnere og omformere. Kjøpere spør nå ikke bare om ytelse, men også om råstoffets opprinnelse, sporbarhet og miljøpåstandene bak et produkt. Den mest nyttige måten å evaluere på resirkulert polyesterfiber er å skille de reelle avveiningene fra markedsføringsspråket.
For fabrikker som vurderer en ny kilde, er en pilotblanding i området ti til tjue prosent resirkulert innhold et vanlig utgangspunkt. Det lar teamet observere prosesseringsatferd og skyggekonsistens uten å forplikte seg til hele linjen, og det genererer dataene som trengs for en god avgjørelse.
Hver sluttbruk vektlegger fiberegenskaper forskjellig, så det samme materialet kan spesifiseres på svært forskjellige måter. Tabellen nedenfor oppsummerer hvordan prioriteringer skifter fra en applikasjon til en annen.
| Søknad | Prioritetsattributt | Typisk fibertilnærming |
|---|---|---|
| Strikket sportsklær | Fukttransport and softness | Fin denier med formet tverrsnitt |
| Vevd skjorte | Dimensjonsstabilitet og glatt håndtak | Middels denier med lav krymping |
| Sokker og strømper | Slitasjemotstand og gjenoppretting | Blandes med elastisk garn |
| Ikke-vevde kluter | Loft og bindingsrespons | Konsekvent lengde med kontrollert krymping |
| Fylling og isolasjon | Bulk utvinning etter kompresjon | Krympede eller hule strukturer |
Den praktiske implikasjonen er at spesifikasjonen bør starte fra det ferdige produktet og dets slitasjeforhold i stedet for fra en katalogbeskrivelse. En fiber som fungerer godt i en lett strikk kan være unødvendig, eller til og med mot sin hensikt, i et tungt vevd stoff hvor deksel og stivhet betyr mer.
En strukturert tilnærming reduserer risikoen for kostbare omkjøringer. Følgende sekvens har vist seg nyttig for tekniske team som trenger å gå fra konsept til en pålitelig produksjonsspesifikasjon.
De fleste av disse problemene har en felles rot: variasjon som ikke ble målt. Etablering av enkle innkommende sjekker og registrering av prosessdata gjør periodiske defekter til håndterbare parametere.
Kuttlengde avgjør hvordan fibre overlapper og binder seg i garnet. Lengre fibre produserer generelt sterkere, jevnere garn, men de krever maskineri som kan håndtere dem. Kortere fibre gir mer kohesjon i visse systemer, men kan øke håret hvis vridningen er utilstrekkelig.
Ytelsen kan være sammenlignbar når resirkuleringsprosessen og sorteringen er godt kontrollert, men forskjeller i fasthet, farge og konsistens er mulig. Ekvivalenstesting på hver ny kilde er den mest pålitelige måten å bekrefte egnethet på.
Et komplett spesifikasjonsark bør inkludere denier, kuttelengde og dens fordeling, krympefrekvens, fasthet og forlengelse, informasjon om farging og eventuelle relevante sertifiseringer eller sporbarhetsregistreringer. Data på partinivå er mer verdifulle enn en enkelt nominell verdi.
Ikke automatisk. Fordelen avhenger av stoffkonstruksjonen, plaggets passform og aktivitetsnivået til brukeren. I tette eller tunge stoffer kan forskjellen være liten, så oppsuging bør verifiseres på det ferdige produktet i stedet for å antas ut fra fiberdata.
Baller bør oppbevares i et rent, tørt miljø med stabil temperatur og fuktighet. Langvarig eksponering for fuktighet eller direkte sollys kan påvirke håndtering og farge, så først inn, først ut-rotasjon er en fornuftig praksis for ethvert lager som holdes i lengre perioder.
Emon Technology er villig til å oppriktig slå seg sammen med deg, samarbeide om vinn-vinn-resultater og skape glans sammen!
Tel: +86-512-63679088
Email: [email protected]
[email protected]
[email protected]
[email protected]
[email protected]
Add:Sør for 318 National Highway, Miaotou Village, Meiyan, Wujiang, Jiangsu
Copyright © Suzhou Emon New Material Technology Co., Ltd. All rights reserved.